

Boyutsal doğruluk, beton blok veya tuğla üretim kalıbı satın alırken değerlendirilmesi gereken en önemli faktörlerden biridir. Kalıp boşluğunun boyutları, bileşenlerinin hizalanması, boşluk aralığının tutarlılığı ve montaj arayüzlerinin doğruluğu, tamamı bitmiş ürünün şeklini ve tekrarlanabilirliğini etkiler. Bir blok makinesi belirtilen üretim hızında çalışsa bile, kalıptaki boyutsal sapmalar tutarsız blok boyutlarına, düzgün olmayan kenarlara, kalıptan çıkarma sırasındaki zorluklara ve ek kalite kontrol gereksinimlerine katkıda bulunabilir. Alıcılar için asıl soru, bir kalıbın tuğla üretip üretemeyeceği değil, hizmet ömrü boyunca amaçlanan boyutsal ve işlevsel gereksinimleri karşılayan tuğlaları veya blokları tekrar tekrar üretip üretemeyeceğidir.
Bir değerlendirirkenTuğla Makinesi Kalıbısatın alma ekipleri, teklif edilen fiyatın ve üretim hassasiyetiyle ilgili genel açıklamaların ötesine bakmalıdır. Güvenilir bir satın alma kararı, kritik boyutların, uygulanabilir toleransların, malzeme özelliklerinin, inceleme yöntemlerinin, makine uyumluluğunun ve değiştirme gereksinimlerinin net bir şekilde anlaşılmasını gerektirir. Fujian Quangong Mold Co.,Ltd, sipariş verilmeden önce teknik spesifikasyonların onaylanmasıyla, amaçlanan üretim hattının gerçek gereksinimlerine göre değerlendirilmeli. Bu kılavuz, boyutsal doğruluğun üretim performansını nasıl etkilediğini açıklar ve kalıp tedarikçilerini karşılaştırmak, teknik çizimleri gözden geçirmek ve satın alma risklerini azaltmak için pratik bir çerçeve sağlar.
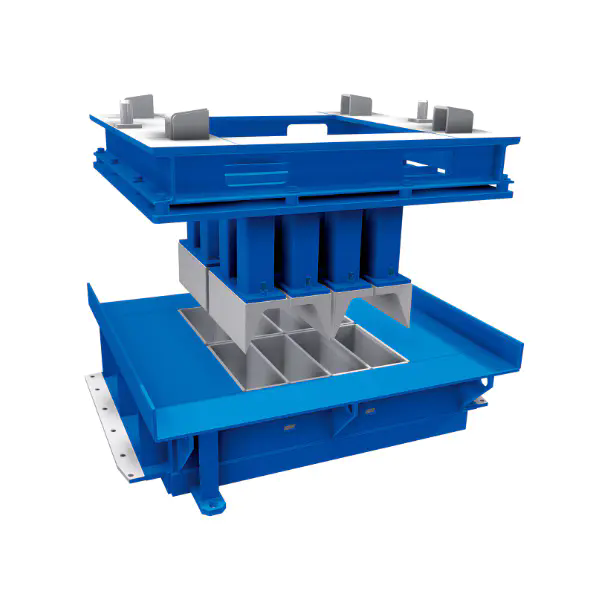
1. Kalıp İmalatında Boyut Doğruluğu Ne Demektir?
2. Boyut Doğruluğu Blok Kalitesini ve Üretim Verimliliğini Neden Etkiler?
3. Alıcılar Satın Almadan Önce Hangi Teknik Parametreleri Değerlendirmelidir?
4. Alıcılar Kalıp Doğruluğunu Nasıl Doğrulayabilir ve Uygun Tedarikçiyi Nasıl Seçebilir?
5. Sonuç: Doğru Kalıplar Daha İyi Satın Alma Kararlarını Nasıl Destekleyebilir?
Boyutsal doğruluk, üretilen bir bileşenin gerçek boyutlarının, belirtilen tasarım boyutlarına ne kadar yakın karşılık geldiğini tanımlar. Tuğla ve beton blok üretiminde konsept, kalıbın genel dış boyutundan daha fazlasını kapsar. Boşluk uzunluğunu, boşluk genişliğini, boşluk derinliğini, duvar kalınlığını, boşluklar arasındaki boşluğu, montaj deliği konumlarını, referans yüzeylerini ve üretim sırasında hareket eden veya birbiriyle temas eden bileşenlerin hizalamasını içerir. Bu ölçümler toplu olarak, kalıbın belirli bir blok yapma makinesine kurulduğunda amaçlandığı gibi performans gösterip gösteremeyeceğini belirler.
Tedarik amacıyla boyutsal doğruluğu tekrarlanabilirlikten ve genel üretim kalitesinden ayırmak önemlidir. Doğruluk, ölçülen değer ile belirlenen hedef arasındaki farkla ilgilidir. Tekrarlanabilirlik, aynı ölçümün karşılaştırılabilir koşullar altında tutarlı bir şekilde yeniden üretilip üretilemeyeceğiyle ilgilidir. Bir kalıp hedef boyutlarına yakın olarak üretilebilir ancak yine de boşluklar arasında aşırı değişkenlik gösterebilir. Tersine, birçok boşluk çok benzer boyutlara sahip olabilir ve hepsi amaçlanan tasarımdan sapabilir. Uygun düzeltici eylemler farklılık gösterse de, her iki durum da sorun yaratabilir.
Kritik boyutlar kalıp tasarımına, blok tipine, üretim sürecine ve bitmiş ürünün gereksinimlerine bağlıdır. Alıcılar her ölçümün ürün kalitesi üzerinde aynı etkiye sahip olduğunu varsaymamalıdır. Çizim incelemesi ve tedarikçi değerlendirmesi sırasında aşağıdaki alanlara özellikle dikkat edilmelidir.
Teknik açıdan eksiksiz bir çizim, her özelliğe ayrım gözetmeksizin aynı toleransı atamak yerine, işlevsel açıdan kritik olan boyutları tanımlamalıdır. Açık bir mühendislik nedeni olmadan toleransın daraltılması, bitmiş bloklarda anlamlı bir iyileşme sağlamadan işleme süresini ve denetim maliyetlerini artırabilir. Bu nedenle, alıcı ve imalatçının çizimi tamamlamadan önce her bir kritik özelliğin amaçlanan işlevi üzerinde anlaşması gerekir.
Boyut toleransı, nominal bir boyut etrafında izin verilen değişimi tanımlar. Bir çizimde artı veya eksi 0,20 mm çift taraflı toleransla 100 mm'lik nominal boşluk genişliği belirtiliyorsa kabul edilebilir aralık 99,80 mm ila 100,20 mm'dir. Bu açıklayıcı bir örnektir, herhangi bir özel kalıp için onaylanmış bir spesifikasyon değildir. Gerçek kabul edilebilir aralık, onaylanmış çizime, geçerli ürün gereksinimlerine ve üretim sürecinin yeteneklerine göre belirlenmelidir.
Alıcılar ayrıca boyutsal toleransları geometrik toleranslardan ayırmalıdır. Bir genişlik ölçümü tek başına bir boşluğun yeterince kare olup olmadığını, iki yüzeyin paralel olup olmadığını veya bir montaj arayüzünün bir referans verisine göre doğru konumlandırılıp konumlandırılmadığını belirleyemez. Uygulanabildiği yerde geometrik boyutlandırma ve tolerans, bu ilişkileri tanımlamak için yapılandırılmış bir yöntem sağlar. Karmaşık kalıp montajları için, bireysel boyutları belirten ancak özelliklerin birbiriyle nasıl ilişki kurması gerektiğini açıklamayan çizimlerin neden olduğu anlaşmazlıkların önlenmesine yardımcı olabilir.
Ölçüm koşulları da önemlidir. Aletler, incelenen özelliğe uygun olmalı, uygun durumda muhafaza edilmeli ve eğitimli personel tarafından kullanılmalıdır. Sıcaklık, yüzey kirliliği, çapak ve tutarsız ölçüm konumları okumaların güvenilirliğini etkileyebilir. Çok sıkı toleranslar belirlendiğinde, görüntülenen her ondalık basamağı doğruluğun kanıtı olarak ele almak yerine ölçüm belirsizliği dikkate alınmalıdır.
Her boşluğun doğru nominal uzunluğa sahip olduğu ancak montaj yüzeyinin makinenin yerleştirme referansıyla hizalanmadığı bir kalıp düşünün. Boşluk ölçümleri tek tek kontrol edildiğinde tatmin edici görünebilir ancak kalıp kurulumdan sonra yine de yanlış konumlandırılabilir. Benzer şekilde bir kalıp, bireysel boşluk derinliklerinde aşırı farklılıklar gösterirken toplam uzunluk gereksinimini karşılayabilir. Tek bir genel ölçüm bu durumu ortaya çıkarmaz.
Bu nedenle Tuğla Makinesi Kalıbının birbiriyle ilgisiz boyutların toplamı olarak değil, fonksiyonel bir imalat aksamı olarak değerlendirilmesi gerekmektedir. Alıcılar onaylı bir teknik çizim talep etmeli, kalite açısından kritik özellikleri tanımlamalı ve bu özelliklerin nasıl ölçüleceğini onaylamalıdır. Ürünün birden fazla boşluğa ihtiyaç duyduğu durumlarda, denetim planı hem tek tek boşlukların boyutlarını hem de aralarındaki tutarlılığı ele almalıdır.Fujian Quangong Kalıp Co, Ltdyalnızca yüksek hassasiyet veya gelişmiş üretim gibi geniş açıklamalara dayanmak yerine, bu belgelenmiş gereksinimlere göre değerlendirilmelidir.
Amaç, her özellik için mümkün olan en küçük toleransı talep etmek değildir. Uyumlu bloklar üretmek, güvenilir kurulum sağlamak ve tekrarlanabilir performansı sürdürmek için gerekli toleransları belirlemek ve doğrulamaktır. Bu yaklaşım, satın alma ekiplerine kaliteyi, maliyeti ve uzun vadeli uygunluğu değerlendirmek için daha savunulabilir bir temel sağlar.
Boyutsal doğruluk, birbirine bağlı mekanik ve süreç ilişkileri zinciri aracılığıyla üretimi etkiler. Kalıp, ürünü oluşturmak için mevcut geometriyi tanımlarken makine, malzemeyi sağlamlaştırmak için gereken hareketi, basıncı, titreşimi ve zamanlamayı sağlar. Bitmiş blok bu faktörler arasındaki etkileşimi yansıtır. Sonuç olarak, boyutsal bir sorun her zaman yalnızca kalıba atfedilemez, ancak kalıp doğruluğu istikrarlı bir üretim sisteminin önemli bir parçasıdır.
Alıcılar için bu ayrım özellikle teklifleri karşılaştırırken önemlidir. Eğer satın alma fiyatı tek başına dikkate alınırsa, düşük maliyetli bir kalıp çekici görünebilir. Ancak boyutları tutarsızsa, arayüzleri makineye uymuyorsa veya aşınma davranışı zamanından önce boyut değişikliklerine neden oluyorsa, ilk tasarruf, ek ayarlamalar, reddedilen ürünler, bakım çalışmaları ve plansız değiştirmelerle dengelenebilir. Daha yüksek fiyatlı bir seçenek de otomatik olarak daha iyi değildir. Uygun seçim, üzerinde anlaşılan teknik gereksinimlere uygunluk gösteren ve beklenen hizmet ömrü boyunca uygun değer sunan kalıptır.
Kalıp geometrisi ile bitmiş ürün boyutları arasındaki ilişki blok tipine, malzeme karışımına ve makinenin çalışma koşullarına bağlıdır. Bununla birlikte, çoğu beton blok imalat uygulamasıyla ilgili çeşitli mekanizmalar vardır.
Bu etkiler her uygulama için aynı derecede önemli değildir. Genel amaçlı bir içi boş blok ve hassas birbirine kenetlenen bir kaplama ünitesi, farklı boyut gereksinimlerine ve kabul kriterlerine sahip olabilir. Bu nedenle alıcılar öncelikle bitmiş ürün spesifikasyonunu tanımlamalı ve bunu başarmak için gerekli kalıp özelliklerini belirlemek üzere geriye doğru çalışmalıdır.
Bir kalıp, tasarlandığı veya onaylandığı makineye uygun olmalıdır. Uyumluluk, montaj boyutlarını, yerleştirme özelliklerini, genel zarfı, çalışma açıklıklarını ve kalıp ile ilgili makine bileşenleri arasındaki ilişkiyi içerir. Değiştirilen kalıp orijinal tasarımdan farklıysa, kritik arayüzdeki küçük bir sapma bile kurulumu zorlaştırabilir veya yetkisiz değişiklikler yapılmasını gerektirebilir.
Örneğin, makineyle hizalanmayan montaj delikleri, operatörü delikleri büyütmeye veya bir braketi değiştirmeye teşvik edebilir. Bu tür değişiklikler hizalamayı, yük dağılımını veya montajın bütünlüğünü etkileyebilir. Bunlar ayrıca gelecekte değiştirmeyi zorlaştırabilir ve kalıbın orijinal tasarım gereksinimlerini karşılamaya devam edip etmediği konusunda belirsizlik yaratabilir. Alıcılar, yerinde yapılan değişiklikleri, sevkıyattan önce uyumluluğun onaylanmasının kabul edilebilir bir alternatifi olarak görmekten kaçınmalıdır.
Bu nedenle makine tanımlaması idari bir ayrıntı değil, bir satın alma gereksinimidir. Alıcı, makine imalatçısına, modeli, uygun olduğu yerde ilgili seri veya konfigürasyon bilgilerini, varsa mevcut kalıp çizimini ve amaçlanan ürün tasarımını sağlamalıdır. Makinede değişiklik yapılmışsa bu değişiklikler de açıklanmalıdır. Tedarikçi daha sonra arayüzleri inceleyebilir ve üretim başlamadan önce hangi boyutların onaylanması gerektiğini netleştirebilir.
Boyutsal doğruluk, maliyetleri kalıp faturasının ötesine geçecek şekilde etkiler. Sürekli olarak uygun bloklar üreten bir kalıp, önlenebilir inceleme, ayarlama ve sınıflandırma işlerini azaltabilir. Ayrıca boyutsal uyumsuzluk veya yanlış başlangıç uyumu nedeniyle kalıbın zamanından önce değiştirilmesi olasılığını da azaltabilir. Bu potansiyel tasarruflar, tedarikçinin genel iddialarından elde edilen varsayımlar yerine gerçek üretim verileri kullanılarak değerlendirilmelidir.
Pratik bir maliyet incelemesi aşağıdaki öğeleri içerebilir:
Alıcılar, yalnızca boyutsal doğruluğun hizmet ömrünü belirlediğini varsaymaktan kaçınmalıdır. Aşınma direnci, malzeme seçimi, varsa ısıl işlem, bakım, üretim hacmi ve çalışma koşulları da kalıbın zaman içindeki performansını etkiler. Doğru başlangıç boyutları, uygun olmayan malzemeleri veya kötü bakımı telafi edemez. Aynı şekilde dayanıklı bir malzeme, onaylanmış boyut spesifikasyonunun dışında üretilmiş bir kalıbı düzeltemez.
Fujian Quangong Mold Co.,Ltd bu nedenle tasarım uygunluğu, üretim tutarlılığı, makine uyumluluğu ve yaşam döngüsü maliyetinin birleşik bir değerlendirmesiyle değerlendirilmelidir. Yararlı bir tedarikçi tartışması, kritik boyutların nasıl kontrol edildiğini, hangi denetim kayıtlarının sağlandığını ve uygun olmayan parçaların nasıl ele alındığını sorar. Bu sorular, genel bir kesinlik vaadinden daha fazla eyleme geçirilebilir kanıt üretir.
Bitmiş bloklar boyutsal farklılıklar gösterdiğinde, tedarik ve üretim ekipleri tüm şekillendirme sürecini incelemelidir. Malzemenin nemi, agrega derecesi, çimento içeriği, dolgunun kıvamı, sıkıştırma, titreşim ayarları, kürleme koşulları ve taşımanın tümü nihai ürünü etkileyebilir. Çizim gereksinimlerini karşılayan bir kalıp, üretim süreci kararsızsa yine de kabul edilemez bloklar üretebilir.
Mantıklı bir araştırma, hem kalıbın hem de bitmiş ürünlerin temsili bir numunesinin ölçülmesiyle başlar. Kalıp boyutları onaylanan sınırların dışındaysa düzeltici eylem kalıba veya kurulumuna odaklanmalıdır. Kalıp uygun ancak son ürünler farklılık gösteriyorsa ekip, değişime izin vermeden önce süreç ayarlarını ve malzeme koşullarını incelemelidir. Birden fazla boşluktaki sonuçların karşılaştırılması, varyasyonun belirli bir boşluktan mı, bir makine konumundan mı yoksa tüm üretim partisinden mi kaynaklandığını belirlemenize yardımcı olabilir.
Bu kanıta dayalı yaklaşım, gereksiz satın alma maliyetlerini önler ve tedarikçi tartışmalarını daha verimli hale getirir. Ayrıca aşınmanın izlenmesi ve gelecekteki yedek kalıpların değerlendirilmesi için bir temel oluşturur. Tedarik ekipleri için amaç, yalnızca izole bir incelemeyi geçen bir bileşen değil, tekrarlanabilir bir üretim sonucu elde etmektir.
Bir satın alma spesifikasyonu, amaçlanan üretim gereksinimlerini ölçülebilir özelliklere dönüştürmelidir. Beton blok kalıbı için bu, bitmiş ürünü, makine arayüzünü, kritik boyutları, malzemeleri, üretim gerekliliklerini ve kabul için gereken muayene kanıtlarını açıklamak anlamına gelir. Bu öğelerin belirsiz kalması durumunda farklı tedarikçilerden alınan teklifler doğrudan karşılaştırılamayabilir. Bir tedarikçi standart bir kalıbı geniş toleranslarla fiyatlandırabilirken, bir diğeri ek işleme ve incelemeyi kapsayabilir. Ortak bir spesifikasyon olmadan alıcı, eşdeğer ürünleri temsil etmeyen fiyatları karşılaştırabilir.
Bir Tuğla Makinesi Kalıbına ilişkin teklifi incelerken, onaylanmış çizim revizyonunu, malzeme kalitesini, uygun olduğu durumlarda ısıl işlem gerekliliklerini, kritik toleransları ve kabul kriterlerini tanımlayan teknik bir belge talep edin. Bu ayrıntılar, ürün fotoğraflarından veya genel katalog açıklamalarından çıkarılmak yerine yazılı olarak onaylanmalıdır. Özellikle satın alma özel boyutları veya mevcut bir montajın değiştirilmesini içeriyorsa, bir kalıbın teknik uygunluğunun belirli makineye ve bitmiş ürüne göre belirlenmesi gerekir.
| Parametre | Alıcının belirtmesi gerekenler | Neden önemli? | İstenecek kanıt |
| Bitmiş ürün türü | Masif blok, içi boş blok, kaldırım taşı, kilitleme ünitesi veya tanımlanmış başka bir profil | Gerekli boşluk geometrisini ve amaçlanan uygulamayı oluşturur | Onaylanmış ürün çizimi veya boyutsal özellikler |
| Kavite uzunluğu ve genişliği | Her kritik özellik için nominal boyutlar ve izin verilen sapmalar | Oluşturulan ürünün temel geometrisini kontrol eder | Boyutlandırılmış kalıp çizimi ve muayene sonuçları |
| Boşluk derinliği | Belirtilen derinlik, referans verisi ve uygulanabilir tolerans | Ürün yüksekliğini ve boşluk tutarlılığını etkiler | Tanımlanan konumlardan ölçülen derinlik kayıtları |
| Boşluk aralığı | Merkezden merkeze mesafe veya açıkça tanımlanmış başka bir referans | Boşluklar arasında ve kalıp düzeni içinde tutarlılığın korunmasına yardımcı olur | Yerleşim çizimi ve boyutsal inceleme raporu |
| Geometrik toleranslar | Uygulanabilir düzlük, paralellik, diklik, konum veya profil gereksinimleri | Fonksiyonel yüzeyler arasındaki ilişkileri kontrol eder | Tanımlanmış verileri ve ölçüm yöntemlerini içeren denetim planı |
| Malzeme kalitesi | Kalıp bileşenleri için kesin kalite veya mutabakata varılan malzeme spesifikasyonu | Gücü, tokluğu, aşınma davranışını ve çalışma ortamına uygunluğu etkiler | Malzeme sertifikası veya izlenebilir malzeme belgeleri |
| Isıl işlem | Gerekli süreç, geçerli bileşen ve belirtilmişse kabul kriterleri | Sertliği, aşınma direncini ve boyutsal kararlılığı etkileyebilir | Gerektiğinde ısıl işlem kaydı ve sertlik sonuçları |
| Yüzey durumu | Gerekli yüzey işlemi, izin verilen kusurlar ve belirtilen pürüzlülük değerleri | Serbest bırakma davranışını, aşınmayı ve temas koşullarını etkileyebilir | Varsa görsel inceleme ve yüzey ölçüm kayıtları |
| Makine arayüzü | Montaj deliği konumları, yerleştirme yüzeyleri, genel zarf ve boşluk gereksinimleri | Kalıbın doğru şekilde takılıp kurulamayacağını belirler | Onaylanmış arayüz çizimi veya belgelenmiş uyumluluk incelemesi |
| Muayene ve kabul | Numune alma yöntemi, ölçüm ekipmanı, raporlama formatı ve uygunsuzluk prosedürü | Kabulden önce uyumluluğun nasıl gösterileceğini tanımlar | Nihai muayene raporu ve mutabakata varılan kabul belgeleri |
Tablo, üreticiye özel bir spesifikasyon yerine bir satın alma çerçevesi sunmaktadır. Kesin değerler onaylı mühendislik tasarımından ve üretim gereksinimlerinden gelmelidir. Bir tedarikçinin yalnızca ürün adından kritik toleranslar çıkarması beklenmemelidir.
Boyutsal doğruluk ve malzeme performansı birbiriyle ilişkilidir ancak kalıp kalitesinin ayrı yönleridir. Malzeme seçimi aşınmaya, deformasyona, darbeye ve tekrarlanan üretim yüklerine karşı direnci etkiler. Ancak her kalıba uygun tek bir çelik kalitesi veya sertlik değeri yoktur. Doğru seçim kalıbın tasarımına, makineye, karışımın aşındırıcı özelliklerine, üretim hızına, beklenen bakım stratejisine ve üreticinin mühendislik değerlendirmesine bağlıdır.
Tedarik ekipleri tedarikçiden ilgili her bileşen için kullanılan malzemeyi tanımlamasını ve belirtilen malzemenin amaçlanan çalışma koşullarını nasıl desteklediğini açıklamasını istemelidir. Tasarım ısıl işlem gerektiriyorsa, satın alma siparişinde hangi bileşenlerin buna ihtiyaç duyduğu ve uygunluğun nasıl doğrulanacağı belirtilmelidir. Tek başına sertlik okuması, malzemenin gerekli tokluğa sahip olduğunu, ısıl işlemin doğru yapıldığını veya bileşenin kabul edilebilir boyutlara sahip olduğunu kanıtlamaz.
İzlenebilirliğin önemli olduğu durumlarda alıcılar, tedarik edilen siparişle bağlantılı malzeme sertifikaları veya eşdeğer kayıtlar talep edebilir. Dokümantasyon düzeyi uygulamanın riskini ve karmaşıklığını yansıtmalıdır. Basit bir yedek kalıp, beklenmeyen aksama sürelerinin önemli sonuçlara yol açtığı yüksek hacimli bir üretim hattında kullanılan bir kalıptan farklı bir dokümantasyon paketine ihtiyaç duyabilir.
Alıcılar sayısal değerleri yalnızca onaylanmış tasarım, makine dokümantasyonu, ürün standardı veya karşılıklı olarak kabul edilen bir mühendislik gereksinimi ile desteklendikleri takdirde dahil etmelidir. Her boşluk ve her blok makinesi için genel bir toleransı evrensel bir ölçüt olarak kullanmak uygun değildir. Belirli bir kaplama ürünü için tasarlanan bir kalıp, geleneksel bir duvar bloğu için tasarlanan kalıptan farklı boyutsal kontroller gerektirebilir.
Örneğin, bir satın alma ekibi nominal boşluk boyutunu 200 mm olarak tanımlayabilir ve izin verilen artı veya eksi 0,15 mm varyasyonunu belirtebilir. Bu, değerin her uygulama için uygun olduğu iddiası değil, bir gereksinimin nasıl yazılabileceğine dair varsayımsal bir örnektir. Böyle bir toleransı benimsemeden önce alıcı, bitmiş ürün spesifikasyonunu, ölçüm yöntemini, üretim sürecini ve tedarikçinin gösterilen yeteneğini dikkate almalıdır.
Yararlı spesifikasyon alanları şunları içerir:
Bu ayrıntılar, satın alma siparişinin uygulanabilir olmasını sağlar ve gelen inceleme sırasındaki belirsizliği azaltır. Ayrıca, teslimattan sonra tedarikçi ve alıcının aynı nominal boyutu farklı yorumladığının keşfedilmesi gibi yaygın bir satın alma sorununun önlenmesine de yardımcı olurlar.
Fiyat karşılaştırmaları ancak teknik kapsam uyumlu hale getirildikten sonra başlamalıdır. Her tedarikçi aynı çizim revizyonuna, malzeme gereksinimlerine, boyut toleranslarına, muayene kapsamına ve teslimat koşullarına göre teklif vermelidir. Tedarikçinin alternatif bir malzeme veya üretim yöntemi önermesi durumunda sapma, üretimden önce açıkça belgelenmeli ve onaylanmalıdır. Aksi takdirde teklif, başka bir tedarikçinin dahil ettiği gereklilikleri içermediğinden daha ucuz görünebilir.
Alıcılar, zorunlu gereksinimleri isteğe bağlı hizmetlerden ayıran bir karşılaştırma tablosu kullanabilir. Zorunlu öğeler arasında makine uyumluluğu, kritik boşluk boyutları, belirtilen malzeme ve son muayene yer alabilir. İsteğe bağlı öğeler arasında ek ölçüm raporları, yedek aşınma bileşenleri veya gelişmiş izlenebilirlik bulunabilir. Bu ayrım, satın alma ekiplerinin teknik eksiklikleri gözden kaçırmadan gerçek maliyet farklılıklarını belirlemesine olanak tanır.
Tedarikçinin yanıt kalitesini değerlendirmek de faydalıdır. Üretici kritik boyutların nasıl işlendiğini ve ölçüldüğünü açıklayabilir mi? Çalışmaya başlamadan önce net olmayan çizim detaylarını tespit ediyor mu? Sözlü güvencelere dayanmak yerine uygunluk kanıtı sağlayabilir mi? Bu sorular tedarikçinin kontrollü bir üretim sürecine sahip olup olmadığını ve satın alma riskini anlayıp anlamadığını değerlendirmeye yardımcı olur.
Fujian Quangong Mold Co.,Ltd için alıcılar, önerilen kalıba ilişkin gerçek boyut özelliklerini, geçerli malzeme ayrıntılarını, makine uyumluluğu onayını ve mutabakata varılan denetim kayıtlarını talep etmelidir. Üreticiye özgü herhangi bir tolerans, sertlik, teslim süresi, hizmet ömrü tahmini veya üretim kapasitesi, mevcut teknik belgeler ve ticari fiyat teklifi aracılığıyla doğrulanmalıdır. Bu yaklaşım, satın alma kararının doğrulanmamış varsayımlar yerine kanıtlara dayanmasına olanak tanır.
Tedarikçi değerlendirmesi, kalıbın onaylanmış çizime göre üretilip üretilemeyeceğini ve bileşenin üretime girmeden önce uygunluğunun gösterilip gösterilemeyeceğini belirlemelidir. Bu, tedarikçinin denetim ekipmanına sahip olup olmadığını sormaktan fazlasını gerektirir. Alıcıların hangi boyutların ölçüldüğünü, ölçümlerin nasıl yapıldığını, sonuçların nasıl kaydedildiğini ve bir özellik kabul sınırlarının dışına çıkarsa ne olacağını anlaması gerekir. Bir üretici karmaşık ölçüm cihazlarına sahip olabilir ancak yine de alıcının en önemli işlevsel gereksinimlerini karşılayan bir denetim planına sahip olmayabilir.
Tuğla Makinesi Kalıbı için pratik bir doğrulama süreci teklif sırasında başlar ve çizim onayı, üretim, son muayene, teslimat ve devreye alma ile devam eder. Bir tutarsızlık ne kadar erken tespit edilirse çözülmesi o kadar kolay olur. Montaj boyutlarını veya boşluk geometrisini kontrol etmek için kuruluma kadar beklemek, özellikle kalıp müşterinin makinesi için özel olarak üretildiğinde önlenebilir gecikmelere neden olabilir.
İlk aşama teknik incelemedir. Alıcı, ürün çizimini, makine bilgilerini ve değiştirme veya özel siparişle ilgili mevcut kalıp boyutlarını sağlamalıdır. Tedarikçi belgeleri eksik boyutlar, çakışan toleranslar, belirsiz veriler ve onay gerektiren arayüzler açısından incelemelidir. Alıcının elinde tam bir çizim yerine yalnızca fiziksel bir numune varsa, tarafların üretim başlamadan önce ölçüm ve onay süreci üzerinde anlaşması gerekir.
Bu aşamada satın alma ekibi aşağıdakileri doğrulamalıdır:
Bu kontroller ortak bir teknik temel oluşturur. Ayrıca, tedarikçinin çizimi takip ettiğini iddia ederken alıcının ürün veya makine arayüzünün farklı bir şekilde yorumlanmasını beklediği bir anlaşmazlık olasılığını da azaltırlar.
Ölçüm yöntemi özelliğin geometrisine, toleransına ve erişilebilirliğine uygun olmalıdır. Geleneksel kalibre edilmiş ölçüm cihazları birçok doğrusal boyut için yeterli olabilir. Daha karmaşık boşluk profilleri veya konumsal ilişkiler, özel fikstürler, koordinat ölçümü, optik yöntemler veya başka bir onaylanmış teknik gerektirebilir. Seçim, yalnızca ekipmanın karmaşıklığına değil, gerekli ölçüm belirsizliğine ve bileşenin geometrisine göre yapılmalıdır.
| Muayene aşaması | Doğrulanacak öğeler | Olası yöntem | Kabul esası |
| Gelen malzeme | Gerektiğinde malzeme tanımlama ve izlenebilirlik | Sertifika incelemesi ve kimlik kontrolleri | Onaylanmış malzeme özellikleri |
| İşleme muayenesi | Kritik boşluk boyutları ve montaj özellikleri | Uygun kalibre edilmiş göstergeler, mikrometreler, kumpaslar veya özel donanımlar | Onaylanmış çizim toleransları |
| Geometrik inceleme | Belirtildiği yerde düzlük, paralellik, konum ve profil | Uygun yüzey ölçümü, fikstürler veya koordinat ölçüm ekipmanı | Tanımlanmış veriler ve geometrik toleranslar |
| Montaj denetimi | Sığdırma, hizalama ve arayüz boyutları | Boyut kontrolleri ve belgelenmiş uygunluk doğrulaması | Onaylanmış montaj ve makine arayüzü gereksinimleri |
| Son muayene | Belirtilen kritik özellikler ve görünür kusurlar | Ölçüm sonuçlarını içeren inceleme raporu | Kabul edilen kabul kriterleri |
| Üretim doğrulaması | Bitmiş blok boyutları ve tutarlılığı | Temsili üretim numunelerinin ölçümleri | Bitmiş ürün spesifikasyonu ve mutabakata varılan proses koşulları |
Bu denetim planı örnek niteliğindedir ve gerçek tasarıma uyarlanmalıdır. Her kalıp koordinat ölçümü gerektirmez ve her boyut aynı muayene sıklığına ihtiyaç duymaz. Plan, arızası kurulumu engelleyebilecek, ürün uygunluğunu etkileyebilecek veya önemli bir operasyonel risk oluşturabilecek özelliklere öncelik vermelidir.
Yararlı bir inceleme raporu, çizim revizyonunu, parça veya sipariş numarasını, denetlenen özellikleri, nominal değerleri, ölçülen değerleri, kabul sınırlarını, denetim tarihini ve uygun olduğu yerde ölçüm yöntemini tanımlar. Eğer birden fazla boşluk mevcutsa, rapor yalnızca genel bir sonuç sunmak yerine boşlukları tek tek tanımlamalıdır. Bu, alıcının boyutların kalıp boyunca tutarlı olup olmadığını ve herhangi bir yerel sapmanın ortalamaya göre gizlenip gizlenmediğini belirlemesine yardımcı olur.
Tedarik ekipleri, başarısız ölçümlerin yanı sıra eksik ölçümleri de aramalıdır. Kalıbın muayeneden geçtiğini belirten bir rapor, muayene edilen boyutları tanımlamadığında veya kabul kriterlerini açıklamadığında daha az bilgilendirici olur. Benzer şekilde, rapor ilgili çizim revizyonunu belirtmediğinde ölçülen değerler listesinin yorumlanması zordur.
Belirtilen tolerans, ölçüm yönteminin kapasitesine göre dar olduğunda ölçüm belirsizliği dikkate alınmalıdır. Kabul sınırına yakın bir ölçüm sonucu, özellikle uygun olmayan bir kalıbın kabul edilmesinin sonuçlarının önemli olduğu durumlarda, önceden tanımlanmış bir karar kuralı gerektirebilir. Alıcılar ve tedarikçiler, bir anlaşmazlık ortaya çıktıktan sonra karar vermek yerine, denetim başlamadan önce sınırdaki sonuçların nasıl ele alınacağı konusunda anlaşmaya varmalıdır.
Uygun olmayan bir boyut belgelenmeli ve onaylanmış spesifikasyona göre değerlendirilmelidir. Tedarikçi ve alıcı, tasarımdan ödün vermeden sapmanın düzeltilip düzeltilemeyeceğini, yeniden çalışmanın teknik olarak kabul edilebilir olup olmadığını veya kalıbın değiştirilmesi gerekip gerekmediğini belirlemelidir. Yeniden çalışma, yalnızca resmi olmayan bir deneme sırasında bileşeni uygun hale getirdiği için asla onaylanmamalıdır. Herhangi bir düzeltici eylem, gerekli yapısal bütünlüğü, işlevsel ilişkileri ve makine uyumluluğunu korumalıdır.
Düzeltici çalışmanın ardından etkilenen özellikler yeniden ölçülmeli ve değiştirilmiş olabilecek ilgili boyutlar kontrol edilmelidir. Nihai inceleme kaydı, teslim edilen bileşenin gerçek durumunu yansıtmalıdır. Bir sapmanın imtiyaz yoluyla kabul edildiği durumlarda, onay, etkilenen özelliği, izin verilen sapmayı ve kullanımla ilgili tüm sınırlamaları belirtmelidir. Değişiklik, kararlaştırılan satın alma spesifikasyonunu etkilediğinde sözlü onay yeterli değildir.
Alıcılar aynı zamanda tedarikçinin uygun olmayan bir kalıp teslim etmesi durumunda düzeltme, iade nakliyesi, değiştirme ve ilgili gecikmelerin masraflarını kimin üstleneceğini de belirlemelidir. Bu ticari düzenlemeler en iyi şekilde üretim başlamadan önce satın alma siparişinde veya tedarik sözleşmesinde tanımlanır.
Tedarikçi değerlendirmesinde teknik yeterlilik, üretim tutarlılığı, dokümantasyon, iletişim ve satış sonrası destek dikkate alınmalıdır. Amaç, bir tedarikçiye en fazla sayıda sertifika veya en ayrıntılı denetim ekipmanı için en yüksek puanı vermek değildir. Amaç, üreticinin alıcının ihtiyaç duyduğu özel kalıbı güvenilir bir şekilde teslim edip edemeyeceğini belirlemektir.
Pratik bir değerlendirme beş alanı kapsayabilir.
Üretim sürekliliğinin önemli olduğu durumlarda alıcılar ayrıca tedarikçinin çizim revizyonlarını ve tekrarlanan siparişleri nasıl yönettiğini de sormalıdır. Aylar sonra üretilen bir yedek kalıp, önceki siparişin resmi olmayan bir şekilde hatırlanmasına güvenmek yerine, onaylanmış tasarıma göre kontrol edilmelidir. Kontrollü çizimlerin ve inceleme kayıtlarının tutulması, spesifikasyonların kademeli olarak değişmesi riskini azaltır.
Sevkiyat öncesi son muayene, üretim performansının her yönünü kanıtlayamaz. Kurulum ve deneme üretimi, kalıp ile makine arasındaki etkileşimin doğrulanması için ek bir fırsat sağlar. Devreye alma işlemi makine üreticisinin güvenlik ve çalıştırma talimatlarına uygun olmalı ve kalifiye personel tarafından gerçekleştirilmelidir.
Doğrulama sırasında üretim ekibi kalıbın kurulumunu, yerleştirme ve montaj arayüzlerini, açıklıkları ve çalışma davranışını kontrol etmelidir. Temsili bloklar bitmiş ürün spesifikasyonuna göre ölçülmelidir. Üretim sisteminin birden fazla boşluğa sahip olduğu durumlarda, yerel farklılıkların tanımlanabilmesi için numuneler farklı boşluk konumlarından alınmalıdır.
Sonuçlar, malzeme partisi, izlenen nem koşulları, makine ayarları ve üretim zamanı dahil olmak üzere ilgili proses koşullarıyla birlikte kaydedilmelidir. Bu bilgi, küfle ilgili bir sorunu süreç değişiminden ayırmaya yardımcı olur. Boyutlar belirtilen aralığın dışındaysa ekip, birden fazla makine ayarını aynı anda değiştirmek yerine sistematik olarak araştırma yapmalıdır.
Başarılı bir deneme, daha sonraki izleme için pratik bir temel sağlar. Üretim devam ederken periyodik boyut kontrolleri aşınmayı veya çalışma koşullarındaki değişiklikleri ortaya çıkarabilir. Sıklık, üretim hacmini, malzemenin aşındırıcılığını, kalite riskini ve üreticinin bakım önerilerini yansıtmalıdır.
Fujian Quangong Mold Co.,Ltd'yi değerlendirirken alıcılar, siparişi vermeden önce bu doğrulama gerekliliklerini belirlemelidir. Çizim onayı, son muayene, düzeltici faaliyet ve üretimin doğrulanmasına yönelik net beklentiler, kalıbın yüksek standartlarda üretildiğine dair genel bir ifadeden daha güvenilir bir satın alma temeli sağlar.
Boyutsal doğruluk önemlidir çünkü kalıp daha büyük bir üretim sistemindeki işlevsel bir bileşendir. Boşluk geometrisi, bitmiş blokların boyutlarını ve profillerini etkilerken, montaj arayüzleri, amaçlanan makineye doğru şekilde kurulup kurulamayacağını belirler. Boyut sapmalarının sonuçları arasında tutarsız ürünler, ek denetimler, zor kurulum, yeniden işleme ve gereksiz üretim kesintileri yer alabilir. Ancak boyutsal doğruluk, malzeme seçimi, aşınma direnci, üretim kalitesi, makinenin durumu ve proses kontrolünden ayrı olarak düşünülmemelidir.
Tedarik ekipleri için en etkili yaklaşım, fiyatları karşılaştırmadan önce üretim ihtiyaçlarını belgelenmiş bir spesifikasyona dönüştürmektir. Bitmiş ürün boyutlarını, makine modelini, kritik kalıp özelliklerini, geçerli toleransları, malzeme gereksinimlerini ve inceleme kriterlerini onaylayın. Tedarikçilerden bu gerekliliklerin nasıl doğrulanacağını belirlemelerini isteyin ve uygunluğu gösteren kayıtları isteyin. Sayısal toleransın önemli olduğu durumlarda, bunun onaylı çizimle desteklendiğinden ve uygun bir yöntem kullanılarak ölçülebildiğinden emin olun.
Fujian Quangong Mold Co., Ltd. aynı kanıta dayalı satın alma süreciyle değerlendirilmelidir. Alıcılar önerilen kalıbın gerçek özelliklerini teyit etmeli, yazılı uyumluluk onayı almalı, inceleme belgelerini incelemeli ve uygunsuzlukların çözümüne yönelik prosedürler üzerinde anlaşmaya varmalıdır. Hiçbir tedarikçinin ürünü yalnızca reklamı yapılan kesinlik iddiası veya cazip bir başlangıç teklifi nedeniyle seçilmemelidir.
Bir satınalma siparişi vermeden önce çizim revizyonunu, nominal boyutları, toleransları, malzeme kalitesini, makine arayüzlerini, denetim kayıtlarını, teslimat koşullarını ve satış sonrası desteği kapsayan son bir kontrol listesi hazırlayın. Kalıbın yüksek hacimli bir üretim hattı için tasarlanması durumunda, toplam maliyet değerlendirmesinin bir parçası olarak arıza süresinin mali etkisini ve yedek bileşenlerin kullanılabilirliğini göz önünde bulundurun. Kurulumdan sonra, temsili bitmiş ürünleri kullanarak kalıbı doğrulayın ve sonuçları gelecekteki kalite izleme için bir temel olarak saklayın.
Yeni bir kalıp tedarik ediyorsanız veya mevcut olanı değiştiriyorsanız,fabrikamızla iletişime geçinamaçlanan blok tipini, makine modelini, ürün boyutlarını ve çalışma gereksinimlerini tartışmak. Önerilen tasarımın teknik incelemesini, kritik boyut gereksinimlerinin onayını ve üzerinde mutabakata varılan denetim kapsamına dayalı bir fiyat teklifi talep edin. Başlangıçta eksiksiz teknik bilgilerin sağlanması, gerçekçi üretim beklentilerinin oluşturulmasına yardımcı olur ve daha şeffaf bir satın alma kararını destekler. İyi tanımlanmış bir Tuğla Makinesi Kalıbı, boyutsal tutarlılık, üretim güvenilirliği ve uzun vadeli üretim kontrolüne yönelik pratik bir yatırımdır.
Uygun tolerans, bitmiş blok spesifikasyonuna, boşluk geometrisine, makine tasarımına, üretim sürecine ve ölçüm yöntemine bağlıdır. Alıcılar, boşluk uzunluğu, genişlik, derinlik, aralık ve montaj arayüzleri gibi kritik özellikler için nominal boyutları ve izin verilen sapmaları tanımlamalıdır. Paralellik veya konum gibi geometrik gereksinimler fonksiyonu etkilediğinde ayrıca belirtilmelidir. Her kalıba uygun evrensel bir tolerans yoktur, bu nedenle alıcının, onaylı mühendislik çizimi aracılığıyla değerleri onaylaması ve her bir kritik özelliğin nasıl denetleneceği konusunda anlaşması gerekir.
Kalıp boşluğu boyutları şekillendirme sırasında mevcut olan geometriyi belirler, böylece sapmalar bitmiş blok uzunluğu, genişliği, yüksekliği ve profilindeki değişikliklere katkıda bulunabilir. İlişki her zaman bire bir değildir çünkü malzemenin nemi, sıkışması, titreşimi, kalıptan çıkarılması ve kürlenmesi de son boyutları etkileyebilir. Bu nedenle alıcılar hem kalıbı hem de temsili tamamlanmış blokları incelemelidir. Boşluk seviyesindeki ölçümlerin üretim numuneleriyle karşılaştırılması, boyutsal bir sorunun kalıptan mı, makine kurulumundan mı yoksa daha geniş üretim sürecinden mi kaynaklandığını belirlemeye yardımcı olur.
Alıcı en azından onaylı teknik çizimi ve kararlaştırılan kritik boyutları kapsayan nihai muayene raporunu talep etmelidir. Uygulama ve satın alma spesifikasyonuna bağlı olarak destekleyici kayıtlar, malzeme sertifikalarını, ısıl işlem belgelerini, sertlik sonuçlarını, geometrik inceleme verilerini ve makine arayüzü uyumluluğunun onayını içerebilir. Raporlarda ilgili parça veya sipariş, çizim revizyonu, nominal boyutlar, ölçülen değerler, kabul sınırları ve onaylanmış sapmalar belirtilmelidir. Dokümantasyon, kalıbın muayeneden geçtiğini belirtmek yerine, üzerinde anlaşılan gereksinimlere uygunluğu göstermelidir.
Evet. Bitmiş bloklar kararsız malzeme nemi, tutarsız doldurma, uygun olmayan sıkıştırma veya titreşim ayarları, makine aşınması, kalıptan çıkarma koşulları veya kürleme ile ilgili boyut değişiklikleri nedeniyle farklılık gösterirken bir kalıp çizimine uyum sağlayabilir. Sebebini belirlemek için kalıbı ölçün, farklı boşluklardan temsili blokları inceleyin ve ilgili üretim koşullarını kaydedin. Kalıp spesifikasyon dahilinde kalırsa, değiştirme siparişi vermeden önce süreci araştırın. Kritik bir kalıp özelliği toleransın dışındaysa sapmayı belgeleyin ve düzeltmenin mi yoksa değiştirmenin mi gerekli olduğunu belirleyin.
Tedarikçileri aynı onaylı çizim, malzeme gereksinimleri, toleranslar, denetim kapsamı, makine uyumluluk kriterleri ve teslimat koşullarıyla karşılaştırın. Her tedarikçinin boyutsal uygunluk, üretim kontrolü, gerektiğinde malzeme izlenebilirliği ve düzeltici eylem prosedürleri için sağlayabileceği kanıtları gözden geçirin. Ayrıca kurulum çabasını, beklenen bakım gereksinimlerini, yedek parça bulunabilirliğini, teslim süresini ve uygun olmayan ürünler için ticari şartları da göz önünde bulundurun. En düşük fiyat teklifi, kalıbın hizmet ömrü boyunca en ucuz seçenek olmayabilir; ancak daha yüksek bir fiyat yalnızca ek teknik veya ticari değer kanıtlarla desteklendiğinde haklı görülebilir.


